Odaklama Tertibatı
Mercek ve ayna kullanımıyla lazer ışınının işlem alanına odaklanması sağlanır.
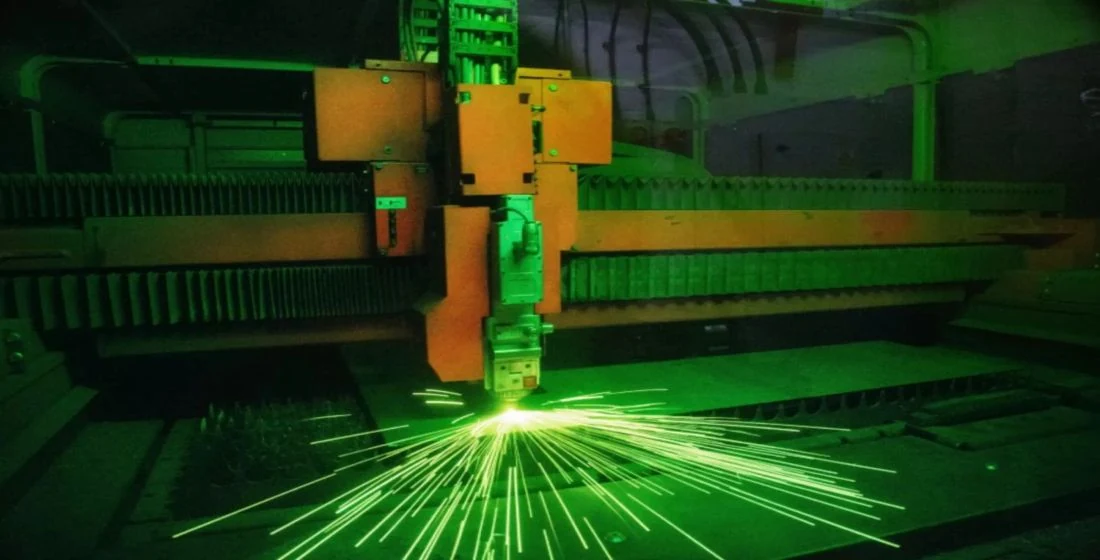
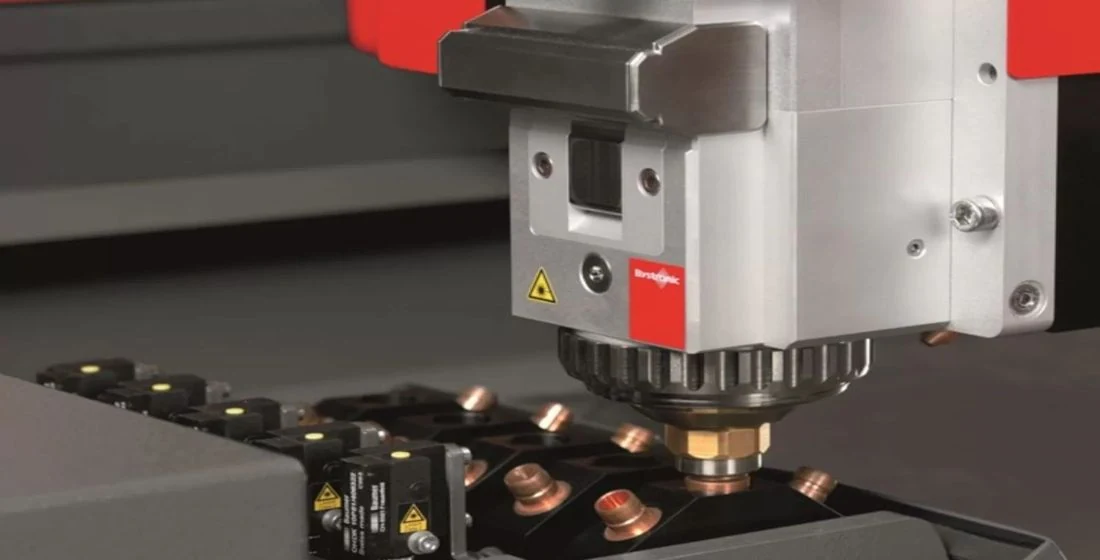
Lazer kesimi, farklı malzeme kalınlıklara sahip metal ve metal olmayan malzemelerin kesildiği bir kesme yöntemidir. İşlemin temelini, yönlendirilen, form verilen ve odaklanan lazer ışını oluşturur. Lazer ışını iş parçasına isabet ettirilerek malzemenin, erime veya buharlaşma sıcaklığına kadar ısıtılması sağlanır. Lazer gücünün tamamı, genelde yarım milimetre çaptan daha küçük bir çapa sahip bir noktaya odaklanır. Bu noktaya ısı iletimiyle akacak ısıdan daha fazla ısının verilmesiyle, lazer ışını malzemeyi tamamen delip geçer; kesme işlemi başlamıştır. Diğer yöntemlerde büyük takımlar sac üzerine yoğun bir güç uygularken, lazer ışını işini temassız bir şekilde halleder. Bu sayede de ne takım üzerinde bir aşınma söz konusu olur, ne de iş parçası deformasyona uğrar ya da zarar görür.
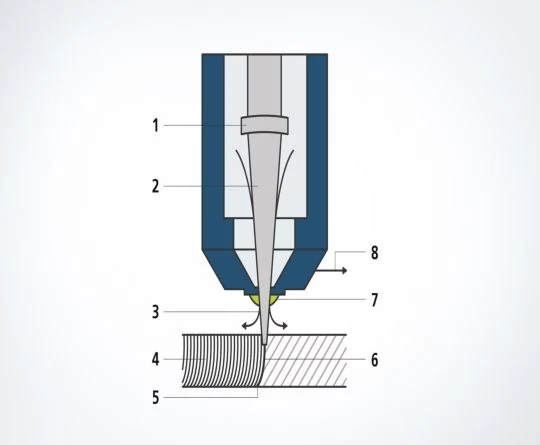
Mercek ve ayna kullanımıyla lazer ışınının işlem alanına odaklanması sağlanır.
İş parçasına isabet eden lazer ışını, parça eriyene ya da buharlaşana dek parçayı ısıtır.
Ortaya çıkan eriyik kesme gazı kullanılarak kesme yarığından uzaklaştırılır. Gaz, memeden lazer ışınıyla koaksiyal bir şekilde çıkar.
Lazer kesiminde kesim kenarında tipik bir iz deseni oluşur. Kesme hızının düşük olduğu uygulamalarda söz konusu izler, lazer ışınına hemen hemen paralel gider.
Lazer ışını — odaklanmış lazer ışığı — kontur boyunca yönlendirilir ve malzemeyi yerel olarak eritir.
İş parçası üzerindeki kerf genişliği ile odaklanmış lazer ışını genişliği arasındaki fark çok düşüktür.
Lazer ışını ve kesme gazı kesme memesi içinden geçerek iş parçası üzerine ulaşır.
Kesme kafasının ya da iş parçasının belli bir yönde hareket ettirilmesiyle kerf oluşur.
Odak noktası, güç yoğunluğunu ve iş parçası üzerindeki kerf formunu etkileyen bir unsurdur. Odak çapı, yarık genişliğini ve kerf formunu belirler.
İşleme eşiğinin, başka bir ifadeyle malzemenin erimeye başladığı noktanın aşılabilmesi için alan başına belli bir enerjinin sağlanması gerekir. Bunu belirleyen formül: alan başına enerji = güç yoğunluğu × iş parçasına etki süresi.
Doğru memenin seçilmesi parça kalitesi için çok önemli bir unsurdur. Meme çapı, hem gaz ışınının formunu hem de gaz miktarını belirler.
Sürekli çalışma ya da palslama — seçilen işletim türüyle lazer enerjisinin iş parçasına sürekli mi yoksa aralıklı bir şekilde mi gönderileceği ayarlanır.
Kesme hızı, ilgili kesme işi ve işlenecek malzemeye göre belirlenir. Temelde geçerli olan ilke: kullanılabilecek lazer gücü ne kadar yüksekse, o kadar hızlı kesilebilir. Ayrıca malzeme kalınlığı arttıkça, kesme hızı azalır. Hızın, işlenen malzeme için çok yüksek ya da çok düşük ayarlanmış olması, daha kalın bir kaba kalınlık ve çapak oluşumuna yol açar.
Hemen hemen tüm CO2 lazerleri lineer polarizasyona sahip lazer ışığı üretir. Konturlar kesilirken kesme yönüyle birlikte kesim sonucu da değişir: ışığın kesme yönüne paralel bir şekilde hareket etmesiyle kenar düz kesilir. Işık, kesme yönüne dikey hareket ederse de çapak oluşumu söz konusu olur. Bu nedenle de lineer polarizasyona sahip lazer ışığı genelde dairesel polarizasyona dönüştürülür. Polarizasyon derecesi, hedeflenen dairesel polarizasyonun ne kalitede erişildiğini belirtmekte olup kesim kalitesi için belirleyici bir unsurdur. Katı hal lazerlerinde polarizasyonun değiştirilmesine gerek yoktur; bu tür lazerlerde yönden bağımsız sonuçlar elde edilir.
Farklı kesim yöntemlerinde farklı proses gazlarının kullanımı söz konusudur, keza gazların kesme yarığına gönderilme basınçları da yöntemden yönteme değişiklik gösterir. Kesme gazı olarak argon ve azot kullanımının avantajı, bu gazların kerf içindeki eriyik haldeki metalle reaksiyona girmemesidir. Bu gazlar aynı zamanda kesim yüzeyini çevreye karşı korur.
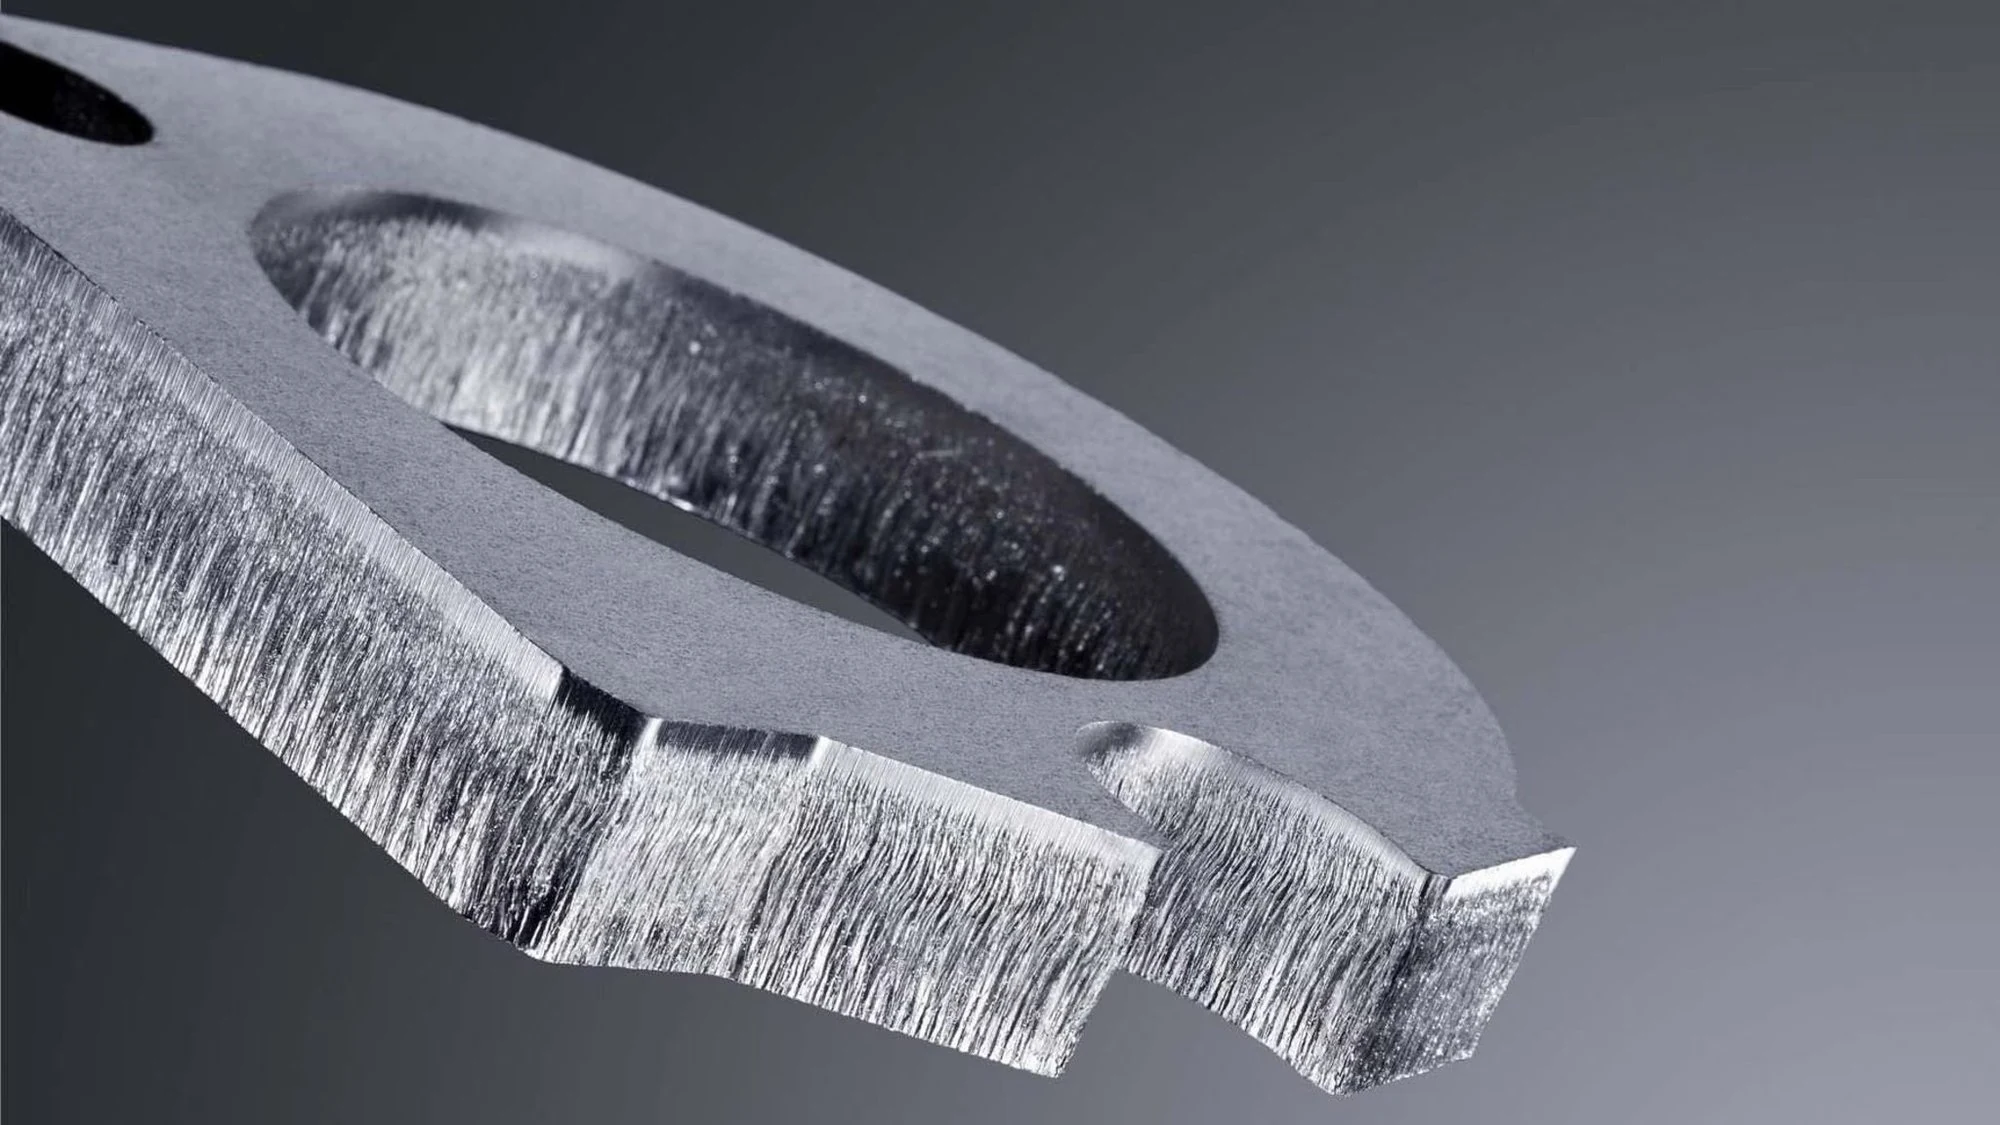
Yumuşak çelik için kullanılan standart yöntemdir.
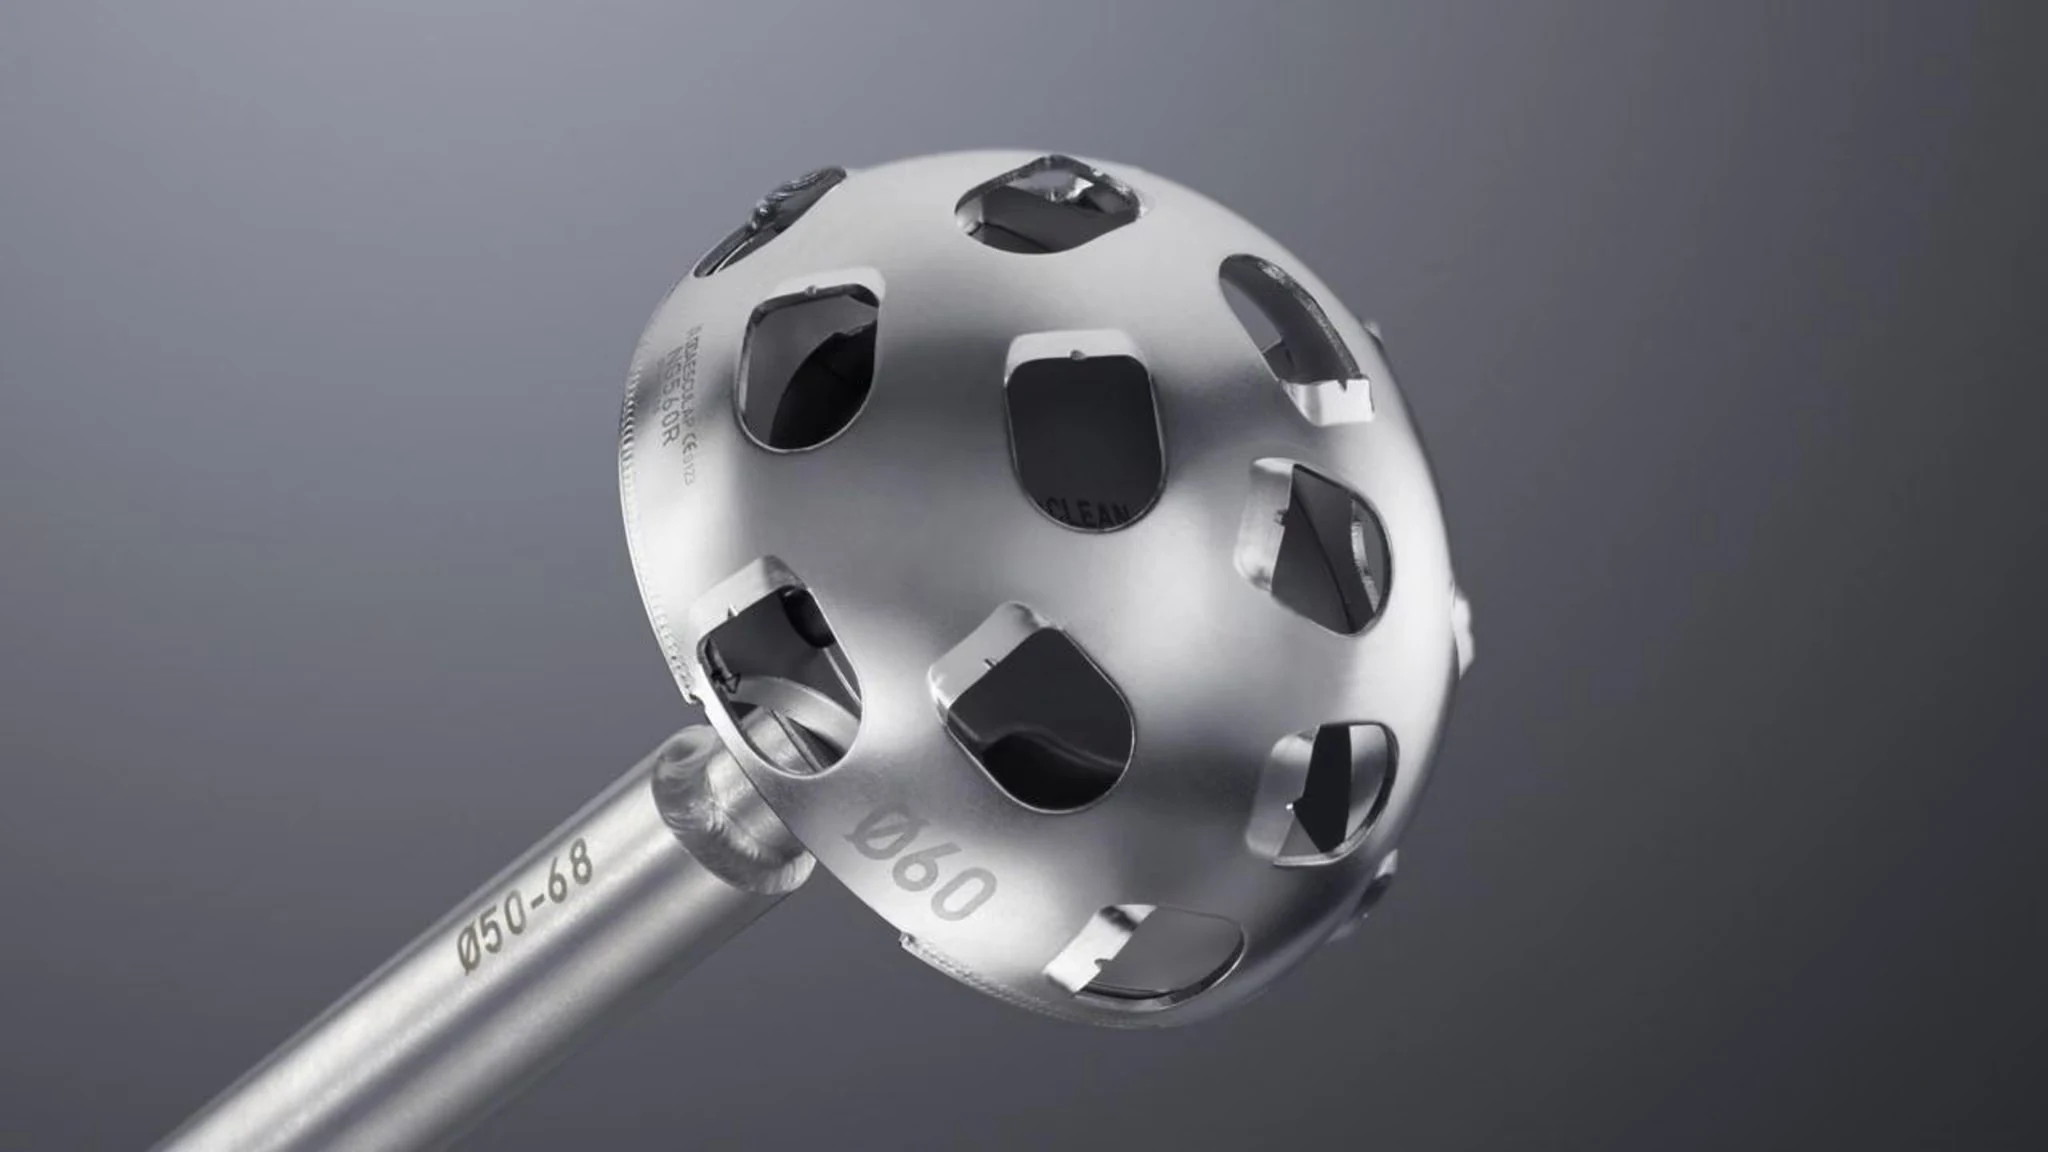
Tüm eriyebilir malzemeler için kullanılan kesme yöntemidir.
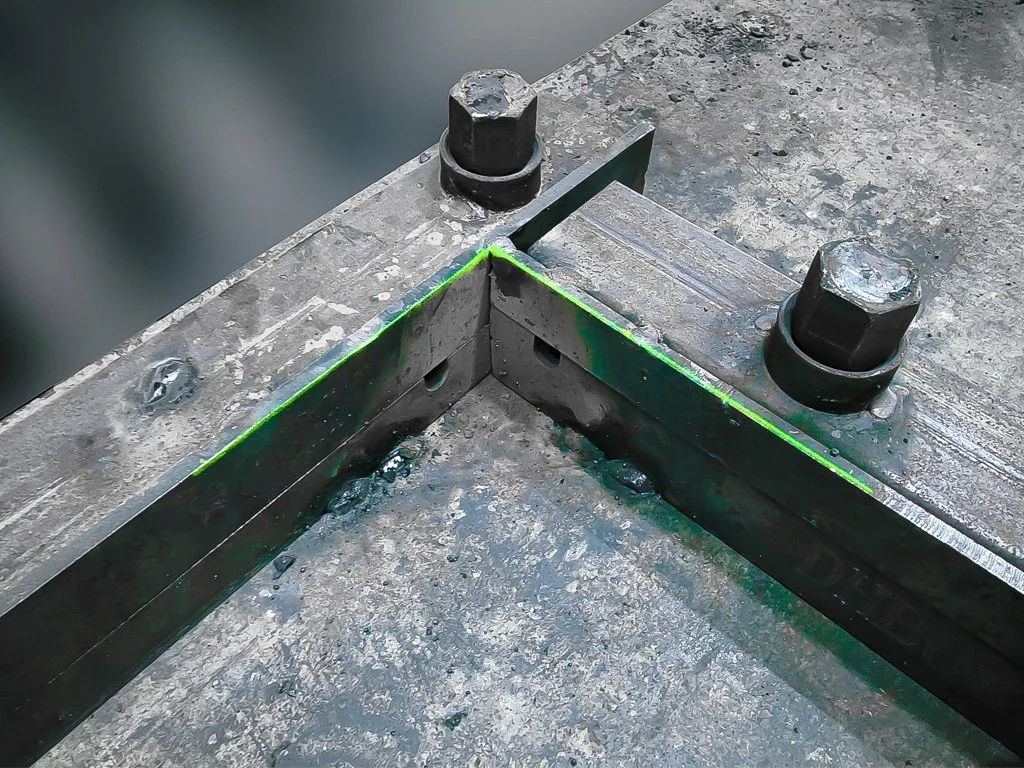
Hassas kesme işleri için kaliteli kenarlar.
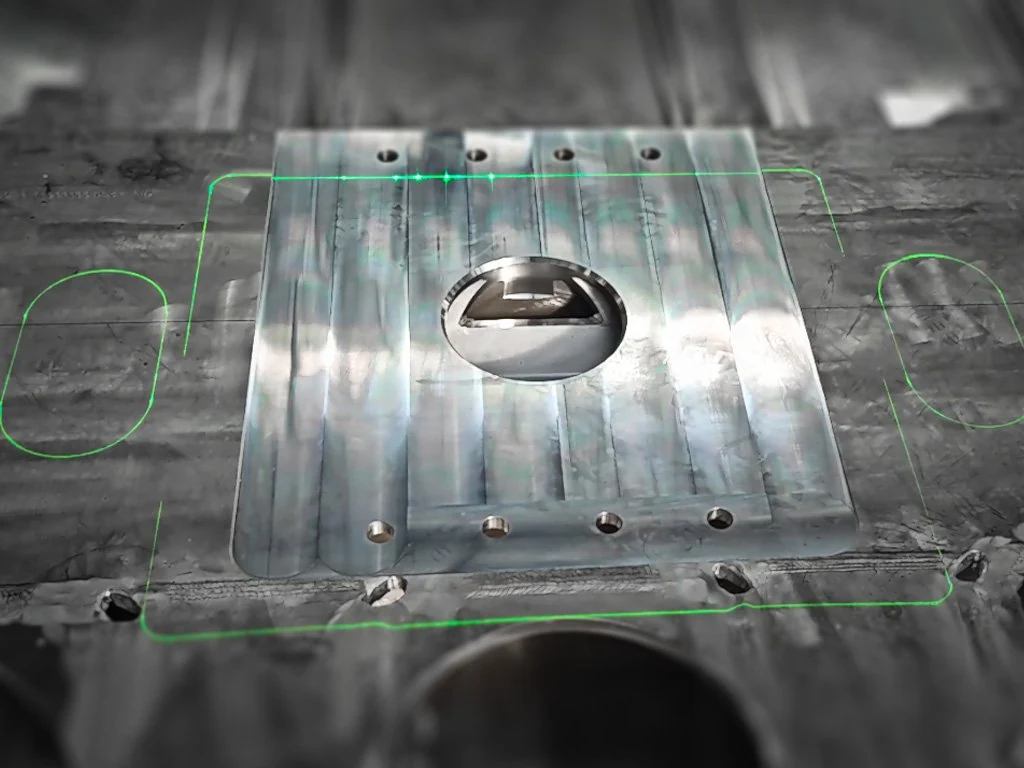
Lazer ışını, temassız şekilde hassas ve büyük delikler açmaktadır.